
Pangolahan Kai & Veneer
Pisau Iris Veneer: Ngahontal Hasil Akhir Permukaan anu Sampurna
Cekel lambar lapisan walnut anu diiris ka arah cahaya, carita potonganana bakal katulis dina beungeutna. Péso anu ngajajar ninggalkeun kilap anu rata sareng lemes ti ujung ka ujung. Péso anu ngalayang sanajan sababaraha mikron tina garisna ninggalkeun guratan anu samar, serat anu kusam, atanapi karasana anu jelas anu disebut ku grader tanda péso. Dina industri dimana hiji gerakan tiasa hargana rébuan dolar nalika dugi ka showroom parabot di Milan atanapi proyék panel di Shanghai, bédana antara "tanpa cacad" sareng "kelas dua" sering gumantung kana hiji komponén: péso ngirisna sorangan.
Mesin panggilingan venir jarang ngabahas ngeunaan péso sapertos mesin bubut, mesin pengiris, atanapi mesin pangering — tapi bilahna mangrupikeun hiji-hijina bagian mesin anu leres-leres némpél kai. Sagalana di hulu (pangondisian log, pamilihan flitch, jadwal ngukus) aya pikeun nyiapkeun kai; sadayana di hilir gumantung kana péso anu ngahasilkeun pamisahan serat anu bersih sareng konsisten.
Naon Anu Sabenerna Katingali dina Beungeut Veneer
Cacad permukaan dina veneer anu diiris jarang misterius upami anjeun nyusud deui. Guratan paralel anu lemes sapanjang lambaran biasana nunjukkeun ujung motong anu mikro-chipped atanapi henteu rata. Bercak anu kusam sareng matte tinimbang kilap anu caang sering nunjukkeun karusakan lokal dimana péso parantos ngalakukeun langkung seueur padamelan tibatan sésana panjangna — umum dina flitches anu langkung lega atanapi spésiés anu langkung keras sapertos ek sareng beech. Serat anu robek atanapi serat "fuzzy" anu kadang-kadang, khususna caket simpul, nunjukkeun seukeutna ujung anu henteu cekap dibandingkeun sareng karasana kai sareng eusi Uap, hubungan anu didokumentasikeun kalayan saé dina panilitian motong veneer dina spésiés sapertos khaya sareng pterygota, dimana tanda péso sareng cangkang mangrupikeun salah sahiji cacad anu paling sering kacatet dina lambaran anu dinilai.
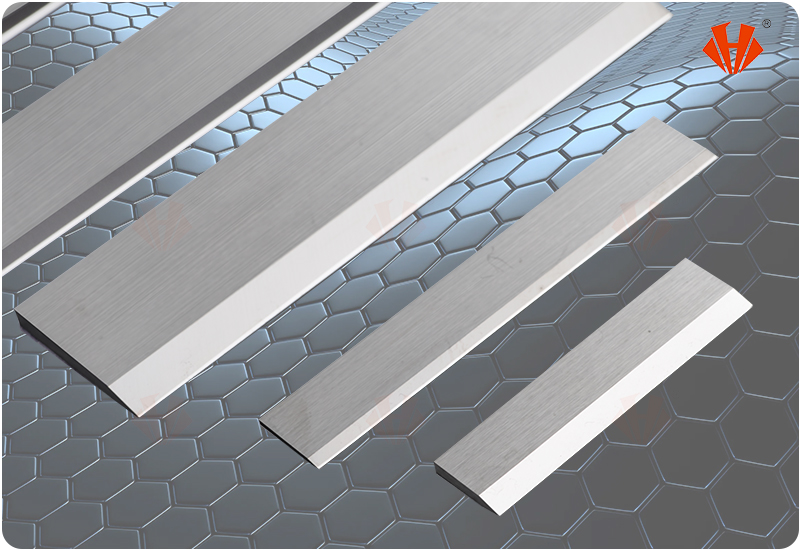
Setélan nose bar, jadwal ngukus, sareng panyelarasan slicer sadayana maénkeun peran pendukung, tapi ujung péso nyaéta variabel anu paling gancang robih — sareng anu paling langsung dikontrol ku pabrik ngalangkungan pilihan bahan sareng disiplin panggilingan deui.
"Péso veneer teu kudu seukeut sakali. Péso éta tetep kudu seukeut dina flitch nomer opat ratus."
Baja Pakakas vs. Karbida Semén: Dimana Kualitas Réngsé Béda
Pisau baja perkakas karbon tinggi tradisional tiasa diasah dugi ka ujung awal anu saé pisan, tapi ujung éta gancang ruksak ngalawan spésiés abrasif, kai tropis anu beunghar silika, atanapi produksi anu panjang. Tungsten carbide ngarobih kurva aus tinimbang seukeutna awal — ujungna nahan géométri na ngaliwatan méteran potongan anu langkung linier, anu ngajaga kualitas permukaan lambaran-ka-lambaran tetep konsisten tinimbang ngalayang ka handap ngaliwatan pergeseran.
| Faktor | Baja Pakakas Karbon Tinggi | Karbida Semén |
|---|---|---|
| Panyimpenan ujung | Sedeng; leuwih gancang kusam dina spésiés anu teuas/abrasif | Luhur; géométri anu stabil dina jangka panjang |
| Konsistensi permukaan dina hiji pergeseran | Ngurangan nalika ujungna ruksak, meryogikeun sering digiling deui | Tetep rata pikeun hasil anu langkung ageung antara pangasahan |
| Kinerja dina kai teuas/tropis | Rawan micro-chipping | Résistansi anu langkung saé kana chipping sareng edge rollover |
| Ketebalan irisan minimum anu stabil | Diwatesan ku stabilitas ujung dina potongan ultra-ipis | Nyepeng ujung anu stabil dugi ka ukuran anu ipis pisan |
| Frékuénsi & downtime grind deui | Leuwih luhur — leuwih sering robah | Leuwih handap — panggantian péso anu langkung sakedik per produksi |
Opat Variabel Anu Nangtukeun Beungeut Anu Réngsé
Géométri sudut miring sareng sisi
Cocog jeung kapadetan spésiés jeung kecepatan motong; sudut anu seukeut teuing bakal nyieun potongan kai teuas, sobekan anu tumpul teuing bakal nyieun serat lemes jadi ruksak.
Bahan substrat sareng karasana
Pilihan kelas karbida sacara langsung mangaruhan sabaraha lami ujung nahan garisna sateuacan permukaan akhir mimiti ngalayang.
Setélan palang irung sareng palang tekanan
Ieu péso bisa dipaké jeung ujung péso pikeun ngomprés jeung ngadukung serat méméh dipotong, ngurangan sobekan dina serat anu rapuh atawa henteu rata.
Presisi sareng katepatan grinding
Péso anu digiling sapanjang panjangna nyegah variasi ketebalan anu némbongan salaku pita dina lambaran.
Fokus Manufaktur
Dimana Huaxin Cemented Carbide cocog sareng gambar ieu
Huaxin Cemented Carbide Co. (www.huaxincarbide.com) ngawangun péso pangiris veneer na dumasar kana variabel anu nangtukeun kualitas hasil akhir: pilihan kelas karbida anu cocog sareng karasana spésiés, grinding presisi pikeun kalurusan ujung, sareng prosés perlakuan panas anu disetel pikeun résistansi maké dina produksi kontinyu. Bilah karbida pilem ipis perusahaan direkayasa pikeun nahan ujung anu stabil dina prosés pangiris anu panjang, anu ngajaga hasil akhir permukaan flitch konsisten ti lambaran kahiji dugi ka anu terakhir.
Salian ti ngiris veneer, élmu bahan anu sami ngadukung lini bilah motong industri Huaxin anu langkung lega — kalebet alat pikeun motong tékstil sareng serat stapel, pamrosésan bako, papan bergelombang, motong pamisah batré litium, sareng motong serat karbon — anu ngagambarkeun pendekatan manufaktur anu diwangun di sakitar karasa, résistansi kana aus, sareng seukeutna dina aplikasi motong anu nungtut.
Maca Hasil Akhir Sateuacan Ninggalkeun Pabrik
Operator pabrik anu berpengalaman mariksa kualitas permukaan sapertos anu dilakukeun ku grader: cahaya anu miring dina lambaran, ujung ramo anu ngalawan serat, sareng tampilan kilap anu konsisten ti ujung ka ujung. Veneer anu dipotong putar sareng veneer anu diiris rata bakal salawasna ngagaduhan karakter serat anu béda-béda dumasar kana sifat metode motong éta sorangan, tapi dina salah sahiji metode éta, péso karbida anu dijaga kalayan saé nyaéta anu ngajaga karakter éta tetep bersih tinimbang dirusak ku guratan, sobekan, atanapi tambalan anu kusam. Rujukan grading industri sapertos ANSI/HPVA HP-1 aya kusabab bédana éta ngagaduhan nilai komérsial anu nyata nalika veneer ngahontal toko kabinet atanapi garis panel arsitéktur.
Pikeun pabrik anu ngahasilkeun dina skala ageung, hal praktisna gampang: panggantian péso anu langkung sakedik sareng siklus grind ulang anu langkung tiasa diprediksi ditarjamahkeun langsung kana lambaran anu digradasi anu langkung sakedik, nyaéta dimana umur ujung péso karbida anu langkung lami mayar sorangan salami produksi.
Patarosan anu Sering Ditaroskeun
Sabaraha ipis péso pangiris veneer karbida tiasa motong tanpa kaleungitan stabilitas ujungna?
Kalayan panggiling anu leres sareng dukungan tina nose bar, péso karbida anu disemen tiasa nahan ujung anu stabil dugi ka ketebalan irisan sakitar 0,1mm, dina rentang dimana ujung baja perkakas condong lentur atanapi kusam henteu rata.
Naha kualitas permukaan veneer turun salami shift produksi?
Nalika ujung péso geus ruksak, géométri na robah saeutik, anu katingalina laun-laun kasar atanapi kirang seragam permukaanana dugi ka péso digiling deui atanapi diganti. Karbida ngalambatkeun panurunan ieu dibandingkeun sareng baja perkakas.
Naha karasana péso leuwih penting tibatan sudut miring pikeun lapisan permukaan?
Aranjeunna tiasa dianggo babarengan. Karasa sareng résistansi kana goresan nangtukeun sabaraha lami sudut bevel anu dipasihkeun nahan bentukna; sudut bevel anu salah pikeun hiji spésiés bakal ngahasilkeun potongan atanapi soék henteu paduli sabaraha teuasna bahan éta.
Naha géométri péso khusus tiasa didamel pikeun mesin ngiris khusus?
Muhun. Pisau pangiris veneer biasana diproduksi pikeun cocog sareng diménsi, pamasangan, sareng sudut motong mesin anu khusus, kumargi ukuranana langsung mangaruhan kualitas potongan sareng karusakan mesin.
Pisau Karbida Presisi pikeun Ngiris Veneer
Ngobrol sareng Huaxin Cemented Carbide ngeunaan géométri péso, tingkat karbida, sareng program regrind anu disaluyukeun pikeun campuran spésiés sareng volume produksi anjeun.
www.huaxincarbide.com|
lisa@hx-carbide.com|
+86-18109062158
Waktos posting: 06-Agu-2026


